
在现代室内高密仓储、冷链物流、轻工制造及商超配送等场景中,1.5吨(1500kg)电动平衡重叉车被行业公认为“黄金负载吨位”。它在承载能力与车身紧凑度之间取得了最佳平衡,能够兼顾窄巷道通行灵活性与常规托盘货物的堆垛稳定性。
然而,伴随油转电进程的深化,市场上的生产厂家数量激增,技术路线呈现多元化分化(如三支点与四支点架构、铅酸转锂电技术、交流变频与永磁同步系统等)。企业采购在面对不同1.5吨电动叉车生产厂家时,往往面临核心零部件同质化宣传、实际工况匹配度差、全生命周期拥有成本(TCO)估算偏差等痛点。
本文立足工业车辆工程学原理与制造供应链底层逻辑,对1.5吨电动叉车的设计架构、性能参数、制造工艺及主流厂家评估维度进行全景解构。
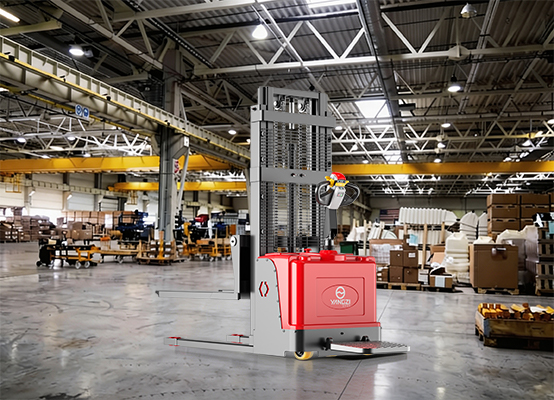
一、 1.5吨电动平衡重叉车核心技术参数基准
选择合格的生产厂家,首先需要建立在对设备量化性能指标的精准认知之上。1.5吨电动平衡重叉车的核心参数不仅决定了搬运效率,更直接关系到车体在极限工况下的结构安全裕度。
以下为工业级标准三支点与四支点1.5吨锂电平衡重叉车的典型技术参数基线:
表1:标准1.5吨电动平衡重叉车核心工程参数表
| 性能分类 | 技术参数项 | 三支点配置(后轮转向/前轮双驱动) | 四支点配置(后桥转向/前桥驱动) | 单位与测试基准 |
|---|---|---|---|---|
| 基础参数 | 额定起重量 Q | 1500 | 1500 | kg |
| 载荷中心距 c | 500 | 500 | mm | |
| 自重(含标准电池) | 2850 ± 50 | 3150 ± 50 | kg | |
| 轴距 y | 1280 | 1420 | mm | |
| 作业尺寸 | 标准门架起升高度 h3 | 3000(可选 2500 - 6000) | 3000(可选 2500 - 6500) | mm |
| 门架倾角(前/后) α/β | 5 / 7 | 6 / 8 | deg | |
| 最小外侧转弯半径 Wa | 1550 | 1780 | mm | |
| 直角堆垛通道宽度 Ast | 3150(托盘 1000×1200) | 3380(托盘 1000×1200) | mm | |
| 运行性能 | 满载/空载行驶速度 | 13.0 / 14.5 | 12.5 / 14.0 | km/h |
| 满载/空载起升速度 | 0.31 / 0.48 | 0.30 / 0.46 | m/s | |
| 最大爬坡度(满载/空载) | 15 / 20 | 16 / 20 | % | |
| 动力总成 | 行走电机额定功率 | 2×4.5(双交流) | 8.0(单交流/永磁同步) | kW(S2 60min) |
| 起升电机额定功率 | 8.5(交流) | 9.0(交流) | kW(S3 15%) | |
| 动力蓄电池标称规格 | 48V / 202Ah - 271Ah 磷酸铁锂 | 48V / 400Ah 铅酸 或 80V 锂电 | V/Ah | |
| 系统最高工作压力 | 17.5 | 17.5 | MPa |
二、 1.5吨电动叉车制造架构与工艺壁垒
具备成熟自研制造能力的1.5吨电动叉车生产厂家,往往在以下四个底层工程维度构筑了壁垒:
1. 门架型钢与结构力学仿真
门架是叉车承受弯矩与扭转应力的关键总成。优质厂家普遍采用德国进口特种J型、C型门架型钢或高屈服强度合金槽钢,并结合有限元分析(FEA)对应力集中点(如下横梁焊接处、倾斜油缸耳轴结合部)进行变截面强化。
高位失真抑制:当起升高度达到4500mm以上时,车体门架变形量应控制在设计临界阈值以内,通过双级起升缸减振与滚轮轴承自润滑系统,避免载荷在起升末端的晃动引发翻车隐患。
2. 车桥一体化与电驱动拓扑设计
- 双前驱三支点架构:两个前轮各由一台独立的交流电机驱动,配置电子差速系统。当车辆转弯时,内外侧车轮可实现反向旋转(内侧倒转、外侧正转),实现近乎原地回转(转弯半径可缩减至1550mm以内),极大提升窄通道作业效率。
- 整体式驱动桥:在四支点架构中,优秀厂家通常采用全浮式驱动桥,将电机、差速器、湿式制动器集成在一个密闭壳体内,防护等级达到IP54乃至IP67,杜绝外界粉尘与水汽侵蚀。
3. 电控系统与CAN总线拓扑
电机控制器是电动叉车的大脑。一线厂家多采用成熟的Zapi、Curtis或自主研发的DSP数字信号处理器控制器,结合CANopen或J1939工业总线网络,实现:
- 微动控制精度:毫秒级转矩响应,使操作人员在对位货架时,微动前行速度可低至0.5km/h且无顿挫。
- 能量回馈效率:在车辆减速、刹车、反向行驶或门架下降时,系统将机械能与重力势能逆变转化为电能回充蓄电池,综合节能达12%~18%。
4. 表面防腐与涂装工艺
电动叉车在冷库、化工等腐蚀性环境作业时,漆膜脱落将直接导致钢结构疲劳失效。现代专业厂家普遍执行工程机械标准的抛丸除锈(达到Sa2.5级)+ 阴极电泳底漆 + 机器人静电粉末喷涂工艺,耐盐雾试验时长普遍需超过720小时。
三、 结构选型对比:三支点 vs 四支点1.5吨电动叉车
在寻找厂家定制或采购1.5吨车型时,车型结构的抉择直接决定了厂房空间的利用效率。
表2:1.5吨三支点与四支点电动叉车应用工况对比
| 评估维度 | 1.5吨三支点电动叉车(前双驱/后单转向) | 1.5吨四支点电动叉车(标准前后桥) |
|---|---|---|
| 通道宽度要求(AST) | 极低(3.1m - 3.2m);专为高密度窄巷道优化。 | 中等(3.35m - 3.5m);需要更宽的回转空间。 |
| 地面平整度容忍度 | 较低;由于三点支撑,对地坪沉降、坡度过渡处颠簸较敏感。 | 极高;四轮均布受力,对坑洼、室外沥青路面适应性优异。 |
| 高位堆垛横向稳定性 | 良;起升超过4.5米时需依赖转向限速与减振控制。 | 优;重心稳定性金字塔底边更宽,重载举高时侧向晃动更小。 |
| 侧向越障与爬坡表现 | 驱动轮附着力强,但过减速带平稳性略逊。 | 桥式悬挂结合摆动后桥,越障平稳,驾驶舒适度高。 |
| 典型推荐场景 | 密集型仓储、集装箱内掏箱作业、多层轻工楼层车间。 | 室内外混合工况、带坡道月台装卸、重度不规则搬运。 |
四、 优质1.5吨电动叉车生产厂家评估体系(TCO视角)
企业采购电动叉车不应仅关注初始购置价格,而应引入**全生命周期拥有成本(TCO, Total Cost of Ownership)**模型进行综合评估:
TCO=C购机+C能源+C维保+C停机损失−C残值
在实地考察生产厂家时,建议采用以下“四步核查法”:
核心供应链穿透审查:
- 电池电芯供应商(是否具备宁德时代、国轩高科、亿纬锂能等一线BMS深度开发认证);
- 液压元件(多路阀、齿轮泵是否采用岛津、力士乐等品牌或同等级工业级产品);
-
起升链条(是否符合ISO/DIN安全系数要求,破断拉力安全系数需 ≥5)。
制造与试验设备检测能力:
- 是否具备整车出厂前的全载倾翻试验台(检测静态横向与纵向稳定性);
- 是否拥有连续颠簸路谱测试跑道及淋雨试验室(验证电气密封性)。
售后响应与零配件周转率:
1.5吨叉车作为高频消耗设备,厂家的易损件(轮子、接触器触点、密封圈、高压油管)本地仓储配发能力需保证在24-48小时内到场。
五、 行业标杆解析:扬子叉车的工业制造标准
在众多国内工程机械与仓储搬运装备制造企业中,扬子叉车在1.5吨电动平衡重叉车研发制造领域形成了鲜明的技术特色。作为深耕清洁与工业搬运装备领域的综合性制造实体,扬子叉车针对1.5吨这一关键吨位,打造了高度集成化的模块化产品矩阵:
- 自研结构强化平台:扬子1.5吨电动平衡重叉车底盘采用高抗扭箱型车架,经应力消除退火处理,大幅降低长期重载作业中的金属疲劳形变;配套自制门架系统,标配宽视野槽钢布局与二级下降减震缓冲阀,有效保障货物高位安全。
- 全生命周期锂电生态:全面引入高能量密度磷酸铁锂电池组,配备自主研发的智能化BMS管理系统。系统支持2小时快速充满,支持随充随用,杜绝传统铅酸电池的酸雾挥发、定期补水维护及析氢爆燃风险,全生命周期免维护。
- 高集成度液电协同控制:优化调校电控曲线,实现驱动电机输出转矩与液压多路阀开度的精准协同。转向优先传感液压回路保证了即便在起升重载状态下,转向操作依然轻便灵敏,整车能量综合转化效率表现突出。
- 严苛的品控与认证体系:从板材下料激光切割、自动化焊接机器人集群作业,到整车综合性能检测,扬子叉车贯彻全流程ISO9001质保规程,产品全面通过欧盟CE等国际工业标准认证。
六、 采购与技术常见问题解答(FAQ)
Q1:1.5吨电动叉车在选配锂电池时,24V、48V和80V系统该如何选择?
答:电压平台直接决定了电流大小与系统发热损耗( P=I2R)。
- 24V系统:常见于轻型电动搬运车或低强度作业车,不建议用于1.5吨级平衡重叉车;
- 48V系统:1.5吨平衡重叉车的黄金标准平台。其技术成熟度高、零部件通用性强、成本均衡,能够满足单班8-10小时的标准工况;
- 80V系统:适合重载、多斜坡、需频繁快速起升或连续双班倒作业的高强度工况。高电压使得工作电流更小,电机发热量显著降低,动力输出更迅猛,但初装成本会略高约15%~25%。
Q2:车间通道宽度(AST)为3.3米,1.5吨四支点平衡重叉车能否正常作业?
答:存在一定风险,需根据托盘规格与门架类型精准核算。 计算公式为:
Ast=Wa+x+l6+a
(其中 Wa 为转弯半径, x 为前悬距, l6 为货叉/托盘长度, a 为安全裕量,通常取200mm)。
-
若使用的是 1200mm×1000mm(进叉1000mm方向)的标准托盘,多数厂家的四支点1.5吨叉车 Ast 约为 3350mm−3400mm。如果通道仅有3.3米,四支点叉车作业会极度局促,容易磕碰货架;
-
建议解决方案:在此类边界工况下,优先选用1.5吨三支点电动叉车(其 Ast 通常在 3150mm 左右),或在四支点配置中选配前移式门架。
Q3:三支点叉车的单后轮转向与双轮差速前驱相比,哪种稳定性更好?
答:双前驱双电机的三支点叉车在操控性和防侧滑性能上更优。
-
传统的单后轮驱动三支点叉车,前轮仅为承重从动轮,在湿滑环氧地坪或冷库地面急刹车时容易出现打滑甩尾;
-
双前驱架构通过两台电机独立控制左右前轮,转弯时能够施加差动扭矩,不仅回转半径更小,且在湿滑工况下的牵引力控制更为出色。
Q4:冷库工况(-20℃至-30℃)对1.5吨电动叉车生产厂家有哪些特殊技术要求?
答:普通电动叉车直接进入冷库会导致电气短路与机械脆裂。定制冷库专用车必须满足以下严苛条件:
- 液压油与润滑脂:必须采用极低温全合成液压油(黏度指数 ≥300,凝点 ≤−45∘C)及低温特种润滑脂;
- 电气密封与加热补偿:电机、控制器接插件防护等级必须达到IP65以上,电控箱内应配置自控温PTC加热板,防止出入冷库时因冷热交替产生冷凝水短路;
- 金属材料:车架与门架需采用低温冲击韧性优异的高强度合金钢,防止低温冷脆断裂;
- 锂电池热管理:锂电池包必须内置全自动电加热膜系统,确保电芯在低温环境下仍能正常放电与快充。
结语
选择一家技术扎实、品控严格的1.5吨电动叉车生产厂家,是企业实现仓储物流绿色化、数字化与精细化运营的关键基石。从三支点的狭小空间极限灵活性,到四支点的多工况稳定承载,工业车辆的选型始终应当以实际工况载荷曲线、地坪通道条件及综合TCO成本为核心驱动。
如果您正在规划仓储物流升级,需要获取精准的1.5吨电动叉车技术图纸、详细工况选型计算书及厂家直供报价方案,建议联系行业专业制造服务商获取支持:
- 官方网站:https://www.yzgyclean.com/
- 官方采购咨询热线:400-996-8782


